ZENITH Maschinenfabrik GmbH
AAC Board Manufacturing Workshop
  • AAC Board Manufacturing WorkshopAAC Board Manufacturing Workshop

AAC Board Manufacturing Workshop

Etsitkö korkealaatuisia ja kestäviä laitteita AAC-levyvalmistuspajallesi? Yhteistyökumppani ZENITHin kanssa! Olemme tehdas, joka tarjoaa täysin varusteltuja koneita, jotka pystyvät käsittelemään koko AAC-levyn tuotantoprosessin ja joiden vuosikapasiteetti on 20 000 - 300 000 kuutiometriä. Ota yhteyttä molempia osapuolia hyödyttävän yhteistyön aloittamiseksi.

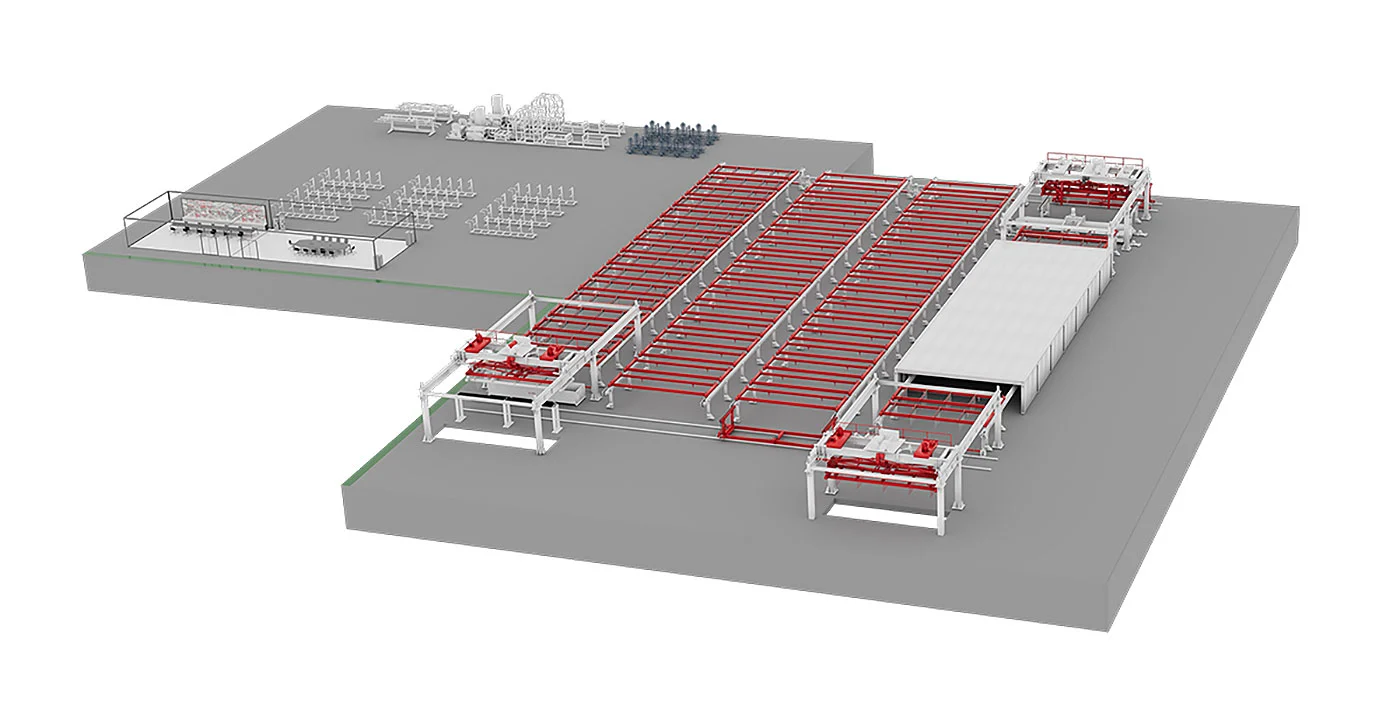
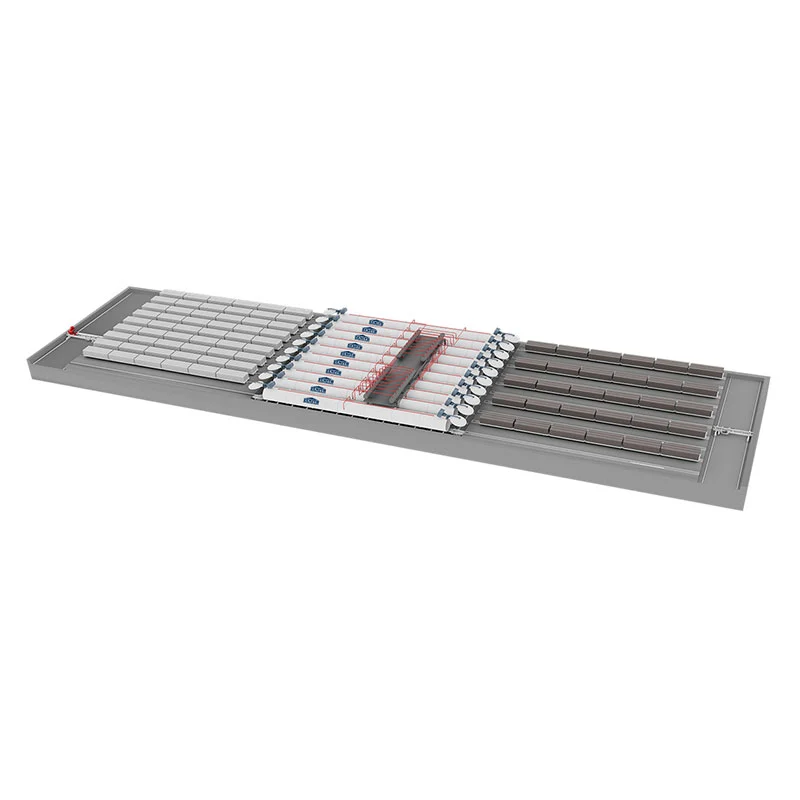
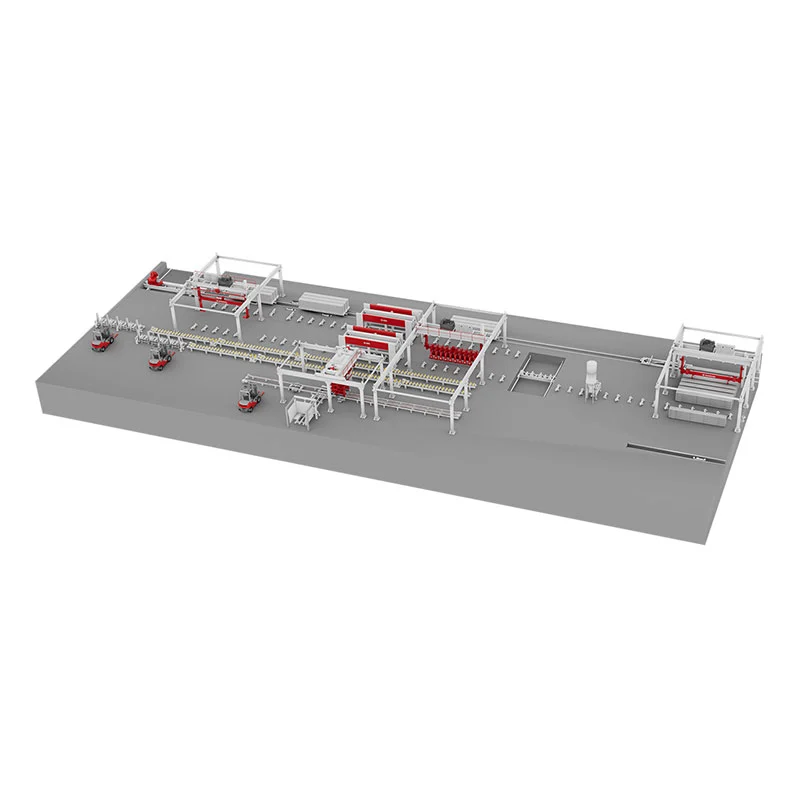
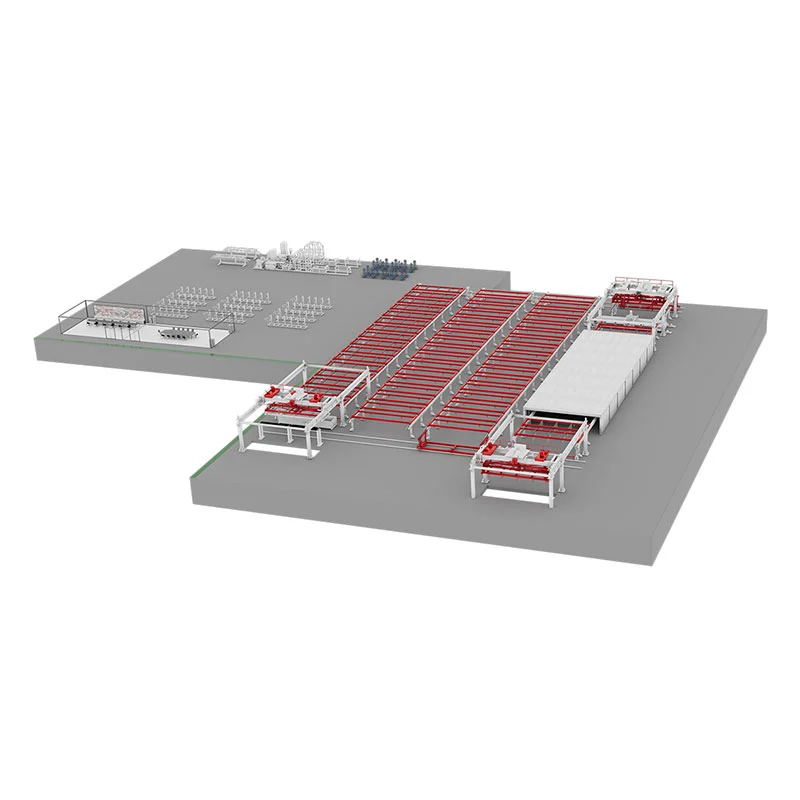
Edistyksellinen AAC Board Manufacturing Workshopimme mahdollistaa pitkälle automatisoidun, koneellisen hiilihapotettu betonilevyjen (AAC) tuotannon. Prosesseilla, kuten annostelu, vaahdotus, leikkaus ja autoklavointi, työpaja voi käsitellä lentotuhkaa, piidioksidihiekkaa ja kuonaa huokoiseksi AAC-betoniksi, joka on kevyt mutta tarjoaa erinomaisen lämpö- ja äänieristyksen. Laitteemme on täydellisesti konfiguroitu prosessointia varten, erityisesti leikkaus- ja autoklavointivaiheissa, koska yksi vaihe määrittää tuotteen tarkkuuden ja toinen on valmiin tuotteen laadun ydinprosessi.

Tuotantoprosessin yleiskatsaus

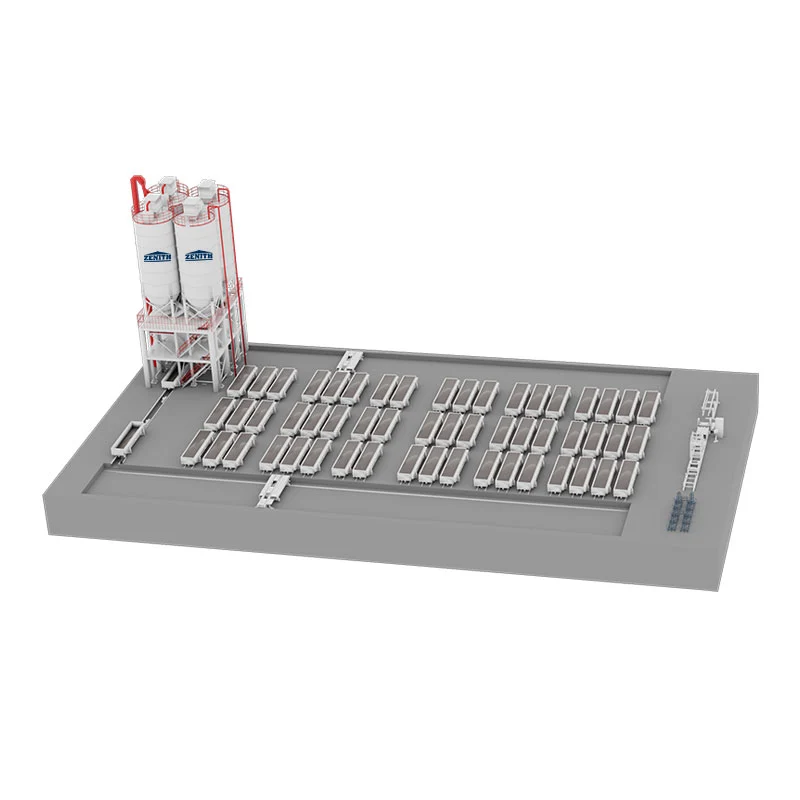
1. hiilihapotettu betonilohko raaka-aineen varastointi ja toimitus: Raaka-aineet kuljetetaan tehtaalle kuorma-autolla. Lentotuhka (tai hiekka, kivijauhe) sijaitsee keskeisellä paikalla raaka-ainepihalla ja lastataan suppiloihin tarvittaessa. Pussitettu tai bulkkisementti varastoidaan sementtisiiloon ja ladataan suppiloihin tarvittaessa. Kemikaalit ja alumiinijauhe varastoidaan erillisissä kemikaali- ja alumiinijauhesiiloissa ja kuljetetaan tarvittaessa erikseen tuotantopajaan.

2. Höyrystetty betonilohkoraaka-aineen käsittely: Lentotuhka (tai hiekka, kivijauhe) syötetään kuulamyllyyn sähkömagneettisen tärisevän syöttölaitteen ja hihnakuljettimen kautta. Hienoksi jauhettu lentotuhka (tai hiekka, kivijauhe) pumpataan sitten lietesäiliöihin varastointia varten.

3. Ilmastettujen lohkojen annostelu, sekoitus ja valu: Kalkki ja sementti kuljetetaan ruuvikuljettimella jauheen annostussiilon alle. Materiaalit syötetään peräkkäin automaattiseen punnitusvaakaan kumulatiivista punnitusta varten. Vaa'an alla oleva ruuvikuljetin lisää materiaalit tasaisesti valusekoittimeen.

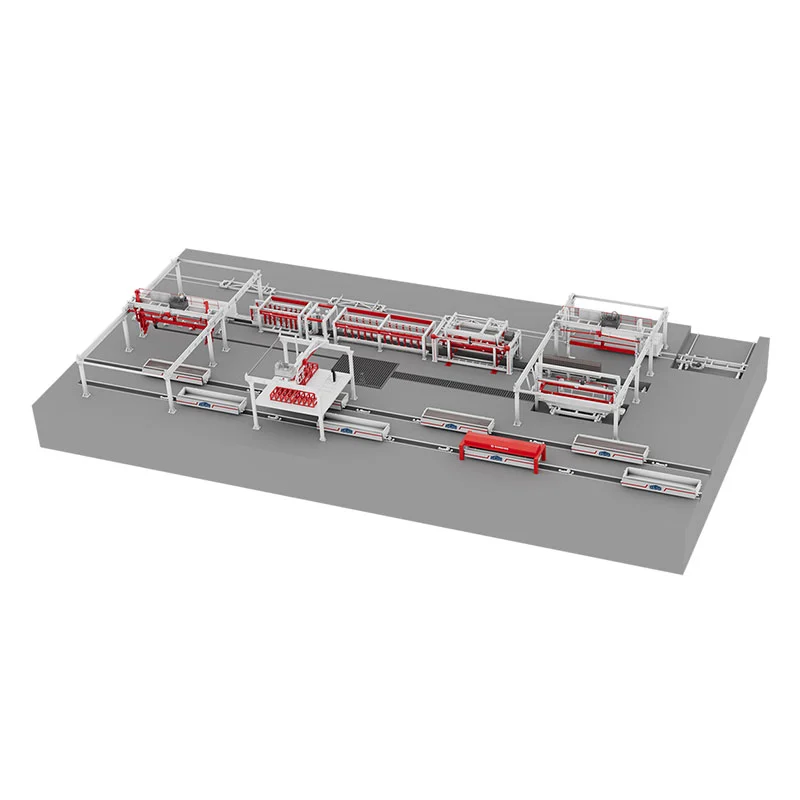
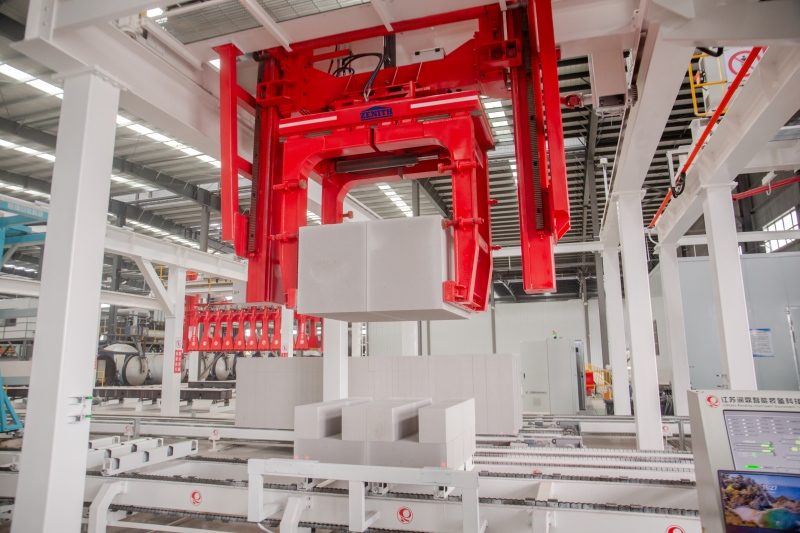
4. Ilmastettujen lohkojen ensimmäinen kovetus ja leikkaaminen: Valun jälkeen muotti työnnetään alkuperäiseen kovetuskammioon kuljetinketjulla kaasun muodostusta ja alkutiivistymistä varten. Huoneen lämpötila on 50-70 ℃ ja alkukovettumisaika 1,5-2 tuntia (tämä prosessi voidaan jättää pois suotuisista maantieteellisistä olosuhteista riippuen). Alkukovetuksen jälkeen alipainenostin nostaa muotin rungon ja aihion yhdessä leikkauspöydälle, jossa on valmiiksi asennettu pohjalevy. Muotin runko poistetaan. Leikkuukone tekee sitten poikittais- ja pitkittäisleikkauksia ja jyrsii aihion leipämäiset päät. Muotin runko nostetaan takaisin muotin kuljetusajoneuvoon manuaalista puhdistusta ja rasvanpoistoa varten ja nostetaan sitten muottivaunuun kokoamista varten seuraavaa valua varten. Leikatut aihiot pohjalevyineen nostetaan autoon nosturilla ja pinotaan kahteen kerrokseen, jokaisen kerroksen välissä on neljä tukea. Useita autoja on ryhmitelty yhteen.

AAC Board Manufacturing Workshop

Lähetä kysely
Yhteystiedot
Asiakasläheisyys on yksi vahvuuksistamme. Aina kun tarvitset meitä, voit luottaa meihin. Teemme kaikkemme ollaksemme käytettävissäsi maailmanlaajuisesti ja voidaksemme reagoida mahdollisimman nopeasti, kun se on tärkeää.
ZENITH Maschinenfabrik GmbH
Zenith-Straße 1
D-57290 Neunkirchen

Lähettämällä yhteydenottolomakkeen hyväksyt, että tietojasi voidaan käyttää pyyntösi käsittelyyn (lisätiedot ja peruutusilmoitukset löytyvät tietosuojaselosteesta).

X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä