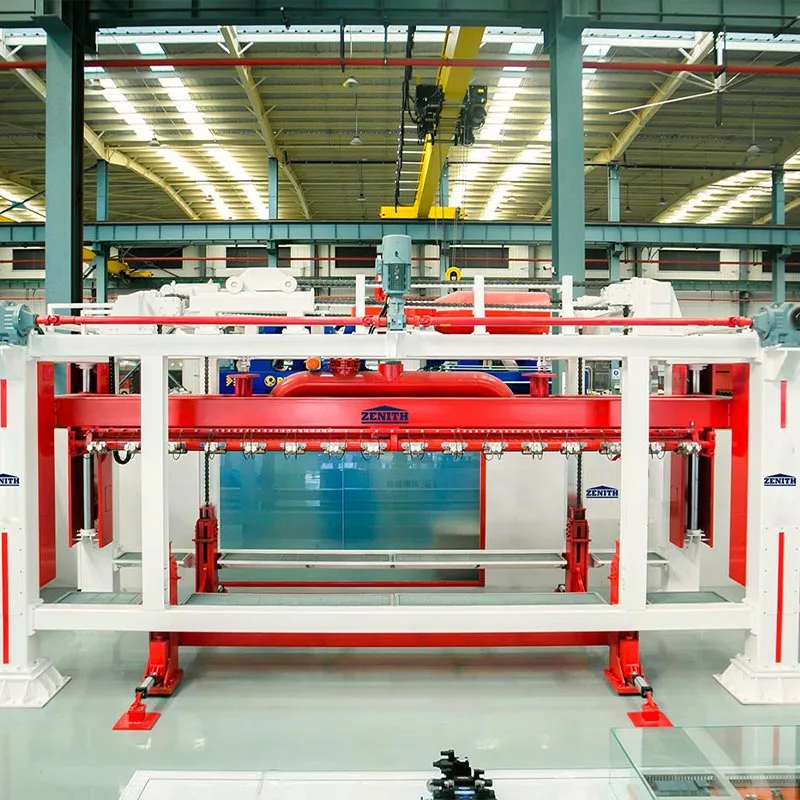
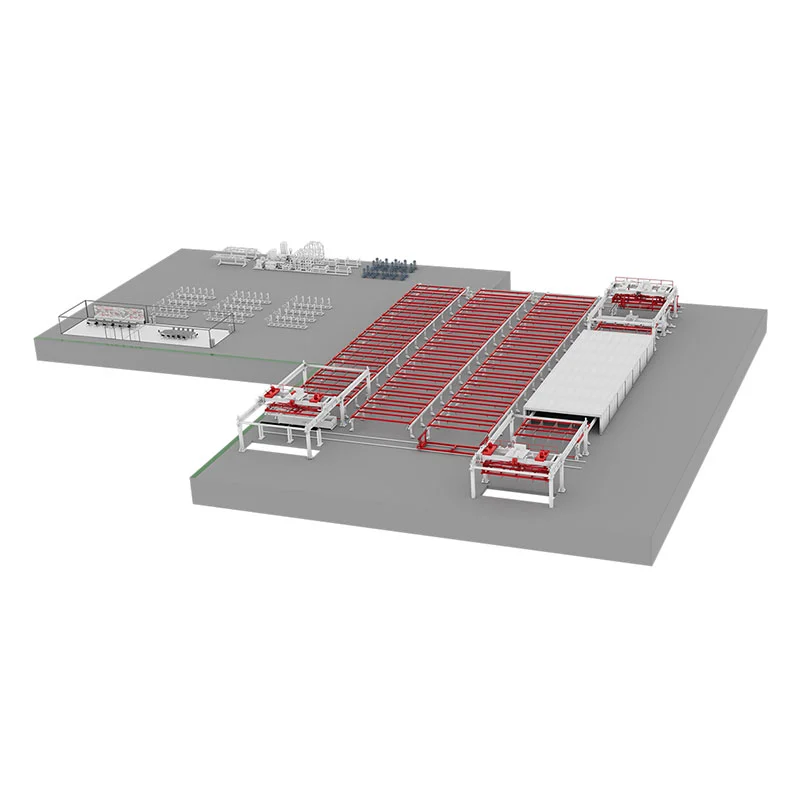
Autoklavoidun hiilihapotetun betonin (AAC) valmistuksen kilpaillussa maailmassa tarkkuus, nopeus ja johdonmukaisuus määrittelevät menestyksen. PLC-järjestelmät ovat nousseet nykyaikaisen automaation kulmakiveksi ja muuttavat AAC-levyjen tuotantoa. Integroimalla ohjelmoitavia logiikkaohjaimiaAAC-arkkiTuotantolinjan laitteet, valmistajat eliminoivat manuaaliset virheet, vähentävät seisokkeja ja saavuttavat reaaliaikaisen prosessin optimoinnin. Tehtaamme on todennut 40 %:n kasvun läpijuoksussa ja merkittävässä jätteiden määrän laskussa Zenithin PLC-pohjaisten ratkaisujen käyttöönoton jälkeen. Nämä järjestelmät koordinoivat annostelua, sekoittamista, leikkaamista ja kovetusta verrattoman luotettavasti varmistaen, että jokainen arkki täyttää tarkat vaatimukset.
Ilman PLC:itä AAC-arkkien tuotanto kärsii epäyhtenäisestä tiheydestä, epätasaisesta leikkauksesta ja energiatehokkuudesta. Zenithin edistynyt PLC-integrointi synkronoi jokaisen vaiheen lietteen valmistelusta autoklaavin ohjaukseen. Tulos? Parempi tuotto, pienemmät käyttökustannukset ja saumaton skaalautuvuus. Tuotatpa ohuita levyjä tai paksuja paneeleja, hyvin suunniteltu PLC-järjestelmä tarjoaa tiedon rungon ennakoivalle huollolle ja laadunvarmistukselle. Tässä artikkelissa kerrotaan, kuinka PLC:t tehostavat AAC-arkkien tuotantoa, esitellään laitteidemme tekniset parametrit ja vastataan yleisimpiin automaatiokysymyksiin. Lue, miksi tehtaamme on alan johtava älykkäiden AAC-ratkaisujen toimittaja.
Raaka-aineiden annostelu on AAC-laadun perusta. Pienetkin poikkeamat kalkin, sementin, hiekan tai kipsin suhteissa johtavat rakenteelliseen heikkouteen tai pintavirheisiin. Perinteinen manuaalinen annostelu perustuu käyttäjän valppauteen, joka on altis väsymykselle ja virheille. Tehtaamme otti käyttöön Zenithin PLC-ohjatun annostelujärjestelmän punnituksen ja annostelun automatisoimiseksi. PLC lukee reseptejä keskitetystä tietokannasta ja säätää jokaista komponenttia reaaliajassa kosteuspitoisuuden ja lämpötilan perusteella. Tämä eliminoi arvailun ja varmistaa, että jokainen erä noudattaa tiukkoja toleransseja.
PLC-ohjatun eräajon tärkeimmät edut ovat:
AAC-arkkiProduction Line -laitteistomme käyttää korkearesoluutioisia antureita, jotka kommunikoivat suoraan PLC:n kanssa teollisen Ethernetin kautta. Järjestelmään voi tallentaa jopa 500 reseptiä, ja vaihto reseptien välillä kestää alle kaksi minuuttia. Lisäksi PLC ilmoittaa kaikista poikkeamista, jotka ylittävät 0,5 %, ja keskeyttää tuotannon, kunnes käyttäjä tarkistaa hälytyksen. Tämä ennakoiva laadunvalvonta vähentää raaka-ainehävikkiä 18 % vuosittain, mikä on todettu tehdasauditoinneissamme. Skaalaamiseen pyrkiville valmistajille PLC-erotus varmistaa, että jokainen AAC-arkki säilyttää tasaisen tiheyden ja puristuslujuuden. Ilman automaatiota epäyhtenäisyydet kaskadoituvat myöhempään vaiheeseen aiheuttaen halkeamia tai epätasaista autoklaavointia. Siksi investoiminen PLC:llä tehostettuun eräjakoon ei ole valinnaista, mutta välttämätöntä korkealaatuisen AAC-arkkituotannon kannalta.
Lisäksi PLC integroituu toiminnanohjausjärjestelmiin (ERP), jolloin asiakkaamme voivat seurata materiaalin kulutusta etänä. Reaaliaikaiset kojelaudat näyttävät erän tilan, trendikaaviot ja ennakoivat hälytykset siilojen täyttöistä. Tämä tietotaso antaa laitosjohtajille mahdollisuuden optimoida varastot ja vähentää seisokkeja. Yhteenvetona voidaan todeta, että PLC-järjestelmät muuttavat eräajon mahdollisesta pullonkaulasta virtaviivaiseksi, virheettömäksi prosessiksi. Zenithin asiantuntemus punnituskennojen kalibroinnissa ja PID-silmukoiden virittämisessä varmistaa, että asiakkaamme saavuttavat 99,8 %:n annostelutarkkuuden päivästä toiseen.
Annostelun jälkeen sekoitus- ja valuvaiheet määrittävät lietteen homogeenisuuden ja huokosrakenteen. Epäjohdonmukainen sekoitus johtaa suuriin onteloihin, sedimentaatioon tai huonoon vihreän lujuuteen. PLC-järjestelmät ohjaavat sekoittimen nopeutta, kestoa ja järjestystä samalla kun säätelevät kaatolämpötilaa ja vesi/kiintoainesuhdetta. Tehtaamme käyttää Zenithin PLC:tä hallitsemaan planeettasekoittimia taajuusmuuttajakäytöillä (VFD). PLC kiihdyttää sekoittumista jauheen lisäämisen aikana ja vähentää sitten nopeutta ilman juuttumisen välttämiseksi. Lämpötila-anturit syöttävät tiedot PLC:hen, joka säätää höyryn ruiskutusta pitämään lämpötilassa 40-45 °C optimaalisen alumiinijauhereaktion saavuttamiseksi.
PLC:iden mahdollistamat tärkeimmät optimoinnit sisältävät:
AAC-arkkituotantolinjalaitteistossamme on kosketusnäytöllinen käyttöliittymä, joka näyttää sekoituskäyrät ja valulokit. Käyttäjät voivat valita valmiita ohjelmia eri arkkitiheyksille (300-800 kg/m³). PLC:ssä on myös turvalukitus: sekoitin ei voi purkaa, jos muottia ei ole asetettu oikein, mikä estää roiskeita. Yksi arvokkaimmista näkökohdista on adaptiivinen algoritmi, joka kompensoi ainesosien lämpötilan vaihtelut. Esimerkiksi jos sementti saapuu tavallista kuumemmaksi, PLC lyhentää sekoitusaikaa estääkseen ennenaikaisen jäykistymisen. Tämä dynaaminen ohjaus varmistaa, että liete nousee tasaisesti ja tuottaa AAC-arkkeja, joissa on hienot, tasaisesti jakautuneet huokoset. Asiakkaamme raportoivat hylättyjen arkkien vähenemisestä 25 % siirtyessään käyttämään PLC-ohjattua sekoitusta. Lisäksi järjestelmä tallentaa jokaisen valujakson, mikä mahdollistaa poikkeavuuksien perussyyanalyysin. Vähentämällä ihmisen toimenpiteitä, PLC eliminoi vaihtelut, jotka johtuvat vaihteiden muutoksista tai kuljettajan taitotasosta. Suuren volyymin tuotantolinjoilla tämä johdonmukaisuus johtaa suoraan alhaisempiin tuotantokustannuksiin ja parempaan asiakastyytyväisyyteen. Zenithin käyttöönottotiimi varmistaa, että jokainen PLC-ohjelma on viritetty tiettyjen raaka-aineiden ja ilmasto-olosuhteiden mukaan, mikä maksimoi tehokkuuden ensimmäisestä päivästä lähtien.
Vihreiden AAC-kakkujen leikkaaminen tarkiksi arkeiksi ja niiden autoklavointi vaatii synkronoinnin useiden akselien välillä. Leikkauksen aikana tapahtuva kohdistusvirhe aiheuttaa reunan lohkeilua tai mittavirheitä, kun taas väärä kovetus johtaa epätäydelliseen tobermoriitin muodostumiseen. PLC-järjestelmät koordinoivat leikkauslangan kireyttä, leikkauskehyksen nopeutta ja autoklaavin lämpötila-/paineramppeja. Tehtaamme käyttää Zenithin PLC:tä langanleikkauskoneiden hallintaan absoluuttisilla koodereilla. PLC varmistaa, että leikkuukehys liikkuu 0,5-2 m/min kakun tiheydestä riippuen, mikä estää langan katkeamisen tai pintavedon. Samanaikaisesti PLC säätää langan kireyttä suljetun kierron pneumaattisten säätimien avulla, jolloin saadaan ±1 mm:n leikkaustoleranssi arkin pituudelle ja leveydelle.
Autoklaavin aikana PLC suorittaa ennalta määritellyn kovetusjakson, jossa on useita vaiheita: esityhjiö, lämmitys, vakiopaine ja jäähdytys. Se valvoo painelähettimiä ja termopareja reaaliajassa moduloimalla höyryventtiilejä ihanteellisen ramppinopeuden mukaan. Jos paine ylittää asetusarvon, PLC avaa pakoventtiilit vähitellen lämpöshokin välttämiseksi. Tämä tarkka ohjaus maksimoi kiteisten CSH-faasien muodostumisen ja nostaa levyn lujuuden 4-6 MPa:iin ASTM-standardien mukaisesti. AAC-arkkituotantolinjan laitteistomme sisältää myös turvaohjauksia: jos jokin autoklaavin ovi on auki, PLC lukitsee syklin ja poistaa paineen automaattisesti. Jokaisen autoklaavierän tiedot tallennetaan sertifiointia ja takuuta varten.
PLC-ohjatun leikkauksen ja kovetuksen lisäetuja:
Tehtaamme on dokumentoinut, että PLC-integraatio vähentää leikkaushylkyjen määrää 5 %:sta alle 1 %:iin. Lisäksi tasainen kovettuminen poistaa pehmeät kohdat ja halkeilut, mikä parantaa levyn naulanpidätyskykyä ja lämmöneristystä. Vahvistettuja AAC-levyjä valmistavien valmistajien PLC ohjaa myös teräsverkkohäkkien sijoittelua ennen valua ja varmistaa, että ne pysyvät keskellä leikkauksen jälkeen. Ilman tällaista automaatiota manuaalinen käsittely usein syrjäyttää raudoituksen, mikä johtaa rakenteellisiin vaurioihin. Siksi PLC:t ovat välttämättömiä korkealaatuisten AAC-levyjen valmistuksessa, jotka täyttävät nykyaikaiset rakennusvaatimukset. Zenith tarjoaa täyden koulutuksen PLC-ohjelmointiin ja vianetsintään, mikä antaa tiimillesi mahdollisuuden ylläpitää huippusuorituskykyä.
AAC-arkkiProduction Line Equipment -laitteita valitessaan ostajien on arvioitava keskeisiä suorituskykymittareita, jotka vaikuttavat suoraan tuotantoon, laatuun ja käyttökustannuksiin. Alla on yksityiskohtainen taulukko Zenithin PLC-integroitujen järjestelmien teknisistä tiedoista, jotka perustuvat tietoihin tehdasasennuksistamme maailmanlaajuisesti. Nämä parametrit osoittavat, kuinka PLC-ohjaus mahdollistaa kunkin tuotantovaiheen tarkan säätelyn.
| Parametri | Arvoalue | PLC-ohjausominaisuus |
| Eron tarkkuus (komponenttia kohti) | ±0,2 % - ±0,5 % | Suljetun silmukan punnitus automaattisella taarakorjauksella |
| Sekoitusnopeus (muuttuva) | 0-1500 rpm | VFD-ohjatut, reseptikohtaiset nopeusprofiilit |
| Valuaika per muotti | 45-90 sekuntia | Sekvenssilogiikka ja lukitustarkistukset |
| Leikkaustoleranssi (pituus/leveys/korkeus) | ±1 mm - ±1,5 mm | Servo-asemointi ja vaijerin kireyden säätö |
| Autoklaavin painealue | 0,8-1,2 MPa | PID-silmukat ramppi/soak ohjelmointi |
| Autoklaavin lämpötila-alue | 180 °C - 200 °C | Monen vyöhykkeen termoparin palaute |
| Jaksoaika (erä valmiiksi arkille) | 8-12 tuntia (sisältäen kovettumisen) | Tuotannon ajastin integroitu PLC:hen |
| Energiankulutus per m³ | 35-45 kWh | Tarvepohjainen höyryn ja moottorin ohjaus |
| PLC-skannausjakson aika | < 10 ms | Reaaliaikainen I/O-päivitys ja hälytysten käsittely |
| Tietojen säilyttäminen | 5 vuotta paikallisella SD-kortilla | Tapahtumaloki ja reseptien varmuuskopiointi |
Tehtaamme on jalostellut näitä parametreja kahden vuosikymmenen ajan varmistaen, että Zenithin AAC-levytuotantolinjalaitteet tarjoavat tasaisen tuotannon jopa 300 000 m³ vuodessa linjaa kohden. PLC:n kyky kirjata trendejä ja luoda vuororaportteja auttaa asiakkaitamme täyttämään tiukat laatusertifikaatit, kuten EN 12602 tai ASTM C1693. Lisäksi etäkäyttö suojatun VPN:n kautta antaa Zenithin tukitiimille mahdollisuuden diagnosoida ongelmat välittömästi, mikä vähentää keskimääräistä korjausaikaa. Kun vertaat laitteita, keskity annostelun tarkkuuteen ja kovettumisen hallintaan – näillä on suurin vaikutus levyn lujuuteen ja mittojen vakauteen. PLC-automaation avulla asiakkaamme saavuttavat alle 18 kuukauden takaisinmaksuajan pienentyneiden jäte- ja työvoimakustannusten ansiosta. Ota yhteyttä, niin katsotaan kuinka nämä parametrit voidaan räätälöidä raaka-aineillesi ja tuotantotavoitteillesi.
PLC-järjestelmät ovat nykyaikaisen AAC-arkkituotannon hermokeskus, joka muuttaa jokaisen vaiheen erästä autoklavointiin. Ne eliminoivat inhimilliset virheet, tarjoavat reaaliaikaisia säätöjä ja tarjoavat vertaansa vailla olevan johdonmukaisuuden. Tehtaamme on integroituZenithYrityksen PLC-ratkaisut AAC Sheet Production Line Equipment -laitteistoihin maailmanlaajuisesti, mikä parantaa tuottoa ja alentaa käyttökustannuksia. Tärkeimmät huomiot: PLC-ohjattu annostelu varmistaa ±0,2 % tarkkuuden; sekoitus ja valu mukautuvat raaka-aineiden vaihteluihin; leikkaustoleranssit kutistuvat ±1 mm:iin; ja autoklaavisyklit noudattavat ihanteellisia paine-lämpötilaprofiileja. Yllä oleva teknisten parametrien taulukko näyttää automaation mitattavissa olevat edut. Ottamalla käyttöön PLC-ohjatut laitteet valmistajat vähentävät jätettä jopa 25 %, energian käyttöä 12 % ja hylkyjä yli 80 %. Toimialalla, jossa katteet riippuvat tehokkuudesta, PLC:t eivät ole luksusta vaan välttämättömyys. Pysyäksesi kilpailukykyisenä investoi älykkäisiin järjestelmiin, jotka skaalautuvat yrityksesi kanssa.
Mikä on kriittisin tuotantovaihe, jossa PLC:t estävät vikoja AAC-arkeissa?
Kriittisin vaihe on raaka-aineen annostelu, koska pienetkin poikkeamat kalkin tai sementin suhteissa muuttavat AAC:n lopullista tiheyttä ja lujuutta. PLC:t käyttävät punnituskennoja ja virtausmittareita säätämään jokaista komponenttia reaaliajassa tyypillisellä tarkkuudella ±0,2 %. Tehtaamme havaitsi, että manuaalinen annostelu aiheutti 12 % arkeista epäonnistumisen puristustesteissä, kun taas PLC-annostus vähensi sen alle 0,5 prosenttiin. Ilman tarkkaa annostelua myöhempi sekoitus, leikkaaminen ja kovetus eivät voi kompensoida perusvirheitä. Siksi PLC-järjestelmät ratkaisevat suoraan monien laatuongelmien perimmäisen syyn.
Voivatko PLC-järjestelmät vähentää energiankulutusta AAC-arkkien autoklavoinnin yhteydessä?
Kyllä, merkittävästi. PLC:t toteuttavat rampin/soak-ohjauksen ja kysyntään perustuvan höyrymodulaation, mikä estää energiahukkaa pääsemästä yli lämpötilan tai paineen. Zenithin AAC Sheet Production Line Equipment -laitteistossa PLC vähentää autoklaavin energiankulutusta 12-15 % sovittamalla höyryvirtauksen kakkujen tarkkaan lämmön absorptioasteeseen. Lisäksi PLC voi ajastaa autoklaavijaksoja sähkön ruuhka-ajan ulkopuolella ja ottaa talteen lauhdelämmön. Asiakkaamme ilmoittavat säästävänsä yli 30 000 kWh vuodessa autoklaavia kohden. Ilman PLC-optimointia manuaalinen venttiiliohjaus johtaa usein painepiikkeihin ja tarpeettomiin ilmauksiin, mikä nostaa polttoainelaskuja jopa 20 %.
Miten PLC-integraatio parantaa vaihtotehokkuutta eri AAC-arkkikokojen välillä?
PLC-järjestelmät tallentavat useita leikkausreseptejä ja sijoittavat automaattisesti uudelleen leikkauslangat tai -kehykset servokäyttöjen kautta. 20+ leikkauslangan manuaalisen säätämisen sijaan (mikä kestää 2-3 tuntia ja aiheuttaa virheitä), käyttäjät valitsevat vain uudet levymitat käyttöliittymässä. PLC siirtää jokaisen johdon ohjelmoituun asentoon 5 minuutin sisällä toistettavuuden ollessa ±0,2 mm. Tehtaamme käyttää Zenithin reseptihallintaa käsittelemään kokoja 600x2000 mm - 1200x6000 mm. Tämän ketteryyden ansiosta valmistajat voivat vastata räätälöityihin tilauksiin ilman pitkiä seisokkeja. Manuaalinen vaihto sen sijaan johtaa usein väärinleikkauksiin ja kakkujen hukkaan koeajojen aikana.
Mitä ennakoivia ylläpitoominaisuuksia PLC:t tarjoavat AAC Sheet Production Line Equipment -laitteille?
PLC:t tarkkailevat jatkuvasti tärinää, virranottoa, sykliaikoja ja lämpötilaa tärkeimmissä komponenteissa, kuten sekoittimissa, lankaleikkureissa ja autoklaavin ovissa. Kun parametri suuntautuu normaalin alueen ulkopuolelle (esim. sekoittimen moottorin virta nousee 10 % perusviivan yläpuolelle), PLC luo hälytyksen ennen vikaantumista. Tehtaamme on integroinut Zenithin diagnostiikkaohjelmiston, joka laskee jäljellä olevan käyttöiän johtojen ja autoklaavitiivisteiden leikkaamiseen. Tämä ennakoiva lähestymistapa vähentää suunnittelemattomia pysähdyksiä 70 % ja pidentää laitteiden käyttöikää 25 %. Ilman tällaisia ominaisuuksia valmistajat luottavat reaktiiviseen huoltoon, mikä johtaa kalliisiin tuotantopysähdyksiin ja turvallisuusriskeihin.
Onko etävalvonta ja vianetsintä mahdollista PLC-ohjatuilla AAC-linjoilla?
Täysin. Nykyaikaiset PLC:t sisältävät teolliset Ethernet-portit ja suojatut VPN-ominaisuudet, joiden avulla Zenithin insinöörit voivat etäkäyttää ohjausjärjestelmää mistä tahansa. Voimme tarkastella reaaliaikaisia tietoja, säätää PID-parametreja tai ladata uuden laiteohjelmiston matkustamatta sivustolle. Tehtaamme tukee etädiagnostiikkaa 90 % yleisistä ongelmista, mikä lyhentää korjausaikaa 48 tunnista 4 tuntiin. PLC lähettää myös automaattisia sähköposti- tai tekstiviestihälytyksiä hälytyksistä, kuten matalapaine tai eräpoikkeama. Tämä liitettävyys takaa minimaalisen seisokkiajan ja asiantuntijatuen sormiesi ulottuvilla. Syrjäisillä sijainneilla sijaitseville tehtaille etäkäyttö on käännekohta korkean käytettävyyden ylläpitämiseksi.
Ota seuraava askel kohti täysin automatisoitua ja tehokasta valmistusta. Zenithin PLC-integroitu AAC-arkkituotantolinjalaitteisto on auttanut yli 200 tehdasta maailmanlaajuisesti vähentämään jätettä, alentamaan energiakustannuksia ja tuottamaan ylivoimaisia levyjä.Ota yhteyttä suunnittelutiimiimme jo tänäänilmainen konsultointi ja räätälöity ROI-analyysi. Anna meidän näyttää sinulle, kuinka tehtaamme asiantuntemuksesta voi tulla kilpailuetusi.